В станкостроении шабровка традиционно считается признаком высокого класса. Хороший шабровщик действительно способен вручную вывести поверхность с очень высокой точностью, обеспечить правильный контакт и добиться того, что обычной механической обработкой получить сложно.
Но возникает интересный вопрос: почему на многих современных швейцарских станках ручной шабровки значительно меньше, а точность при этом остаётся очень высокой?
Ответ довольно простой: швейцарцы стараются не исправлять станок после сборки, а сделать так, чтобы исправлять пришлось как можно меньше.
Именно в этом принципиальная разница.
Точность начинается не с шабера
Можно поставить на станок лучшие направляющие, дорогие сервоприводы, качественные подшипники и современную систему ЧПУ.
Но если сама станина нестабильна, после обработки её начинает «вести», а нагрев шпинделя и приводов меняет положение узлов, одними дорогими комплектующими проблему не решить.
Станок — это единая конструкция.
Причём его точность зависит не только от того, насколько хорошо изготовлена каждая отдельная деталь, но и от того, как вся машина ведёт себя в работе.
Например, станок утром холодный. Через несколько часов шпиндель, шарико-винтовые пары, двигатели и подшипники нагреваются. Температура конструкции меняется — а вместе с ней могут немного измениться и размеры.
Для обычной обработки это может быть почти незаметно.
Для прецизионного станка несколько микрон — уже серьёзная величина.
Швейцарский подход: бороться не с последствиями, а с причиной
Поэтому производители высокоточных станков стараются решить большую часть проблем ещё на этапе разработки.
Учитывается практически всё:
— как распределяются нагрузки по станине;
— где конструкция может деформироваться;
— как поведут себя литые детали после механической обработки;
— насколько изменится геометрия станка при нагреве;
— где могут возникнуть вибрации;
— как будет меняться положение узлов при длительной работе.
Отливки стабилизируют, конструкцию рассчитывают на жёсткость, температурные деформации учитывают заранее, а часть возникающих изменений дополнительно компенсирует система управления.
В результате после сборки уже не приходится вручную исправлять большое количество накопившихся погрешностей.
Как этот подход применяется в вертикальных обрабатывающих центрах F-TECH©?
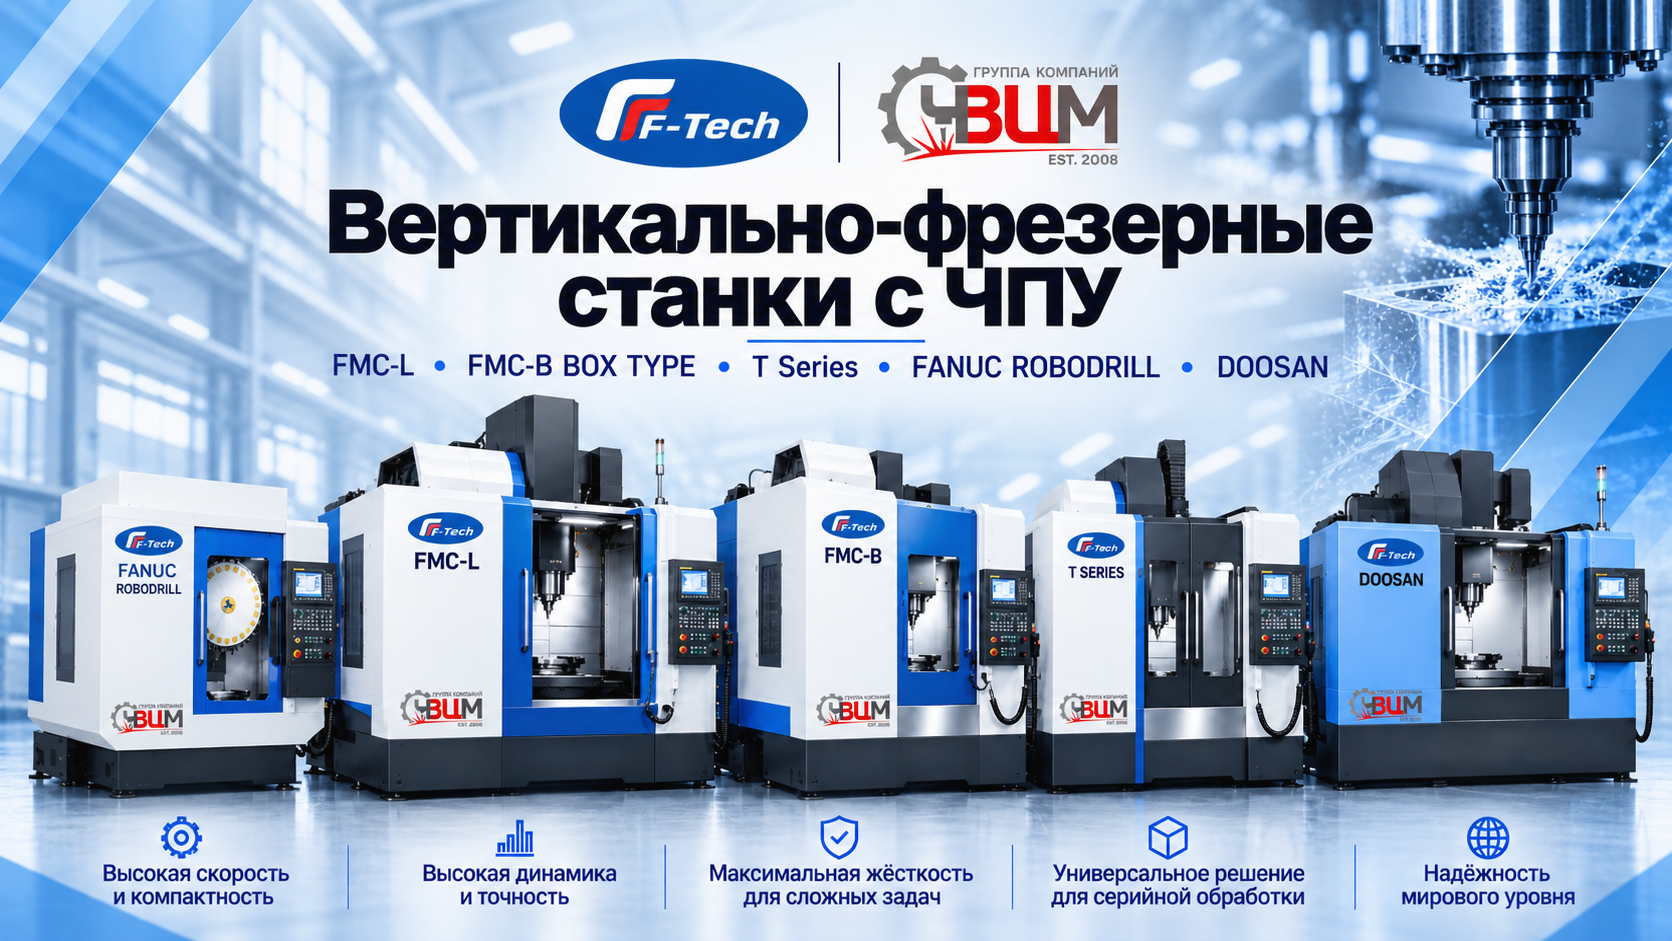
Этот подход хорошо применим и к современным вертикальным обрабатывающим центрам F-TECH©. Здесь точность зависит не только от направляющих, шпинделя или системы ЧПУ. Намного важнее, насколько жёсткой получилась конструкция, как обработаны базовые поверхности, как установлены ШВП и направляющие и насколько стабильно станок ведёт себя под нагрузкой и при нагреве. Именно поэтому при проектировании и сборке наших машин основной акцент делается не на последующем исправлении погрешностей, а на том, чтобы максимально исключить их заранее.
Если посмотреть на современные вертикально-фрезерные станки с ЧПУ, становится понятно: одна и та же задача может решаться совершенно разными конструктивными способами.
В линейке вертикальных центров есть станки на направляющих качения, машины на направляющих скольжения BOX TYPE, высокоскоростные модели и FANUC ROBODRILL. То есть уже сама конструкция подбирается под конкретный характер обработки.
Именно здесь особенно хорошо видно, почему точность нельзя свести только к одному компоненту.
Важно не только, какие направляющие или подшипники установлены. Имеет значение вся система: жёсткость станины, обработка базовых поверхностей, установка ШВП, расположение узлов, динамика перемещений и поведение конструкции под нагрузкой.
Хороший пример — FANUC ROBODRILL A-DiB Plus Series. Для этой серии указаны перемещения до 500 × 400 × 330 мм в одной из конфигураций, шпиндель 12 000 об/мин с опцией 24 000 об/мин и рабочие подачи до 30 000 мм/мин. То есть это уже машина, где высокая скорость работы требует не просто быстрых приводов, а точной и стабильной механики всей системы.
И здесь возникает важный момент: чем выше динамика станка, тем сильнее проявляются все слабые места конструкции.
Если станина недостаточно жёсткая, если направляющие установлены с погрешностью или если температурное поведение машины заранее не учтено, высокая скорость сама по себе точности не добавит.

В этом и есть главный практический вывод: хороший станок не должен становиться точным только после ручной доводки. Точность должна появляться уже на уровне конструкции, обработки базовых деталей и сборки. Именно такой подход мы считаем правильным и для наших машин.
Почему одинаковые комплектующие не дают одинаковый станок
Это объясняет и одну распространённую ошибку.
Иногда сравнивают два станка и говорят:
«Здесь стоят японские направляющие. И там японские. Шпиндель похожий. Серводвигатели те же. Почему один станок работает совсем иначе?»
Потому что станок — это не конструктор из каталожных деталей.
Можно купить одинаковые направляющие, подшипники и систему ЧПУ, но получить совершенно разные машины.
Разница будет в станине, технологии изготовления базовых деталей, жёсткости, сборке, температурном поведении, расположении приводов, системе охлаждения и десятках менее заметных инженерных решений.
И именно эти решения во многом определяют, будет станок сохранять точность только после настройки или стабильно держать её в реальной работе.
Значит ли это, что шабровка больше не нужна?
Нет.
Шабровка остаётся очень сильным инструментом.
Она позволяет добиться качественного контакта сопрягаемых поверхностей, точно подогнать базовые детали и сформировать характерный рисунок с небольшими углублениями, в которых удерживается смазка.
При производстве и ремонте высокоточных станков ручная доводка по-прежнему может быть незаменима.
Особенно там, где требуется очень хороший контакт большой площади или точная настройка геометрии конкретного узла.
Но есть принципиальная разница.
Одно дело — использовать шабровку как финальную доводку уже хорошо спроектированной конструкции.
И совсем другое — пытаться с её помощью исправлять ошибки, появившиеся ещё на этапе проектирования, литья или механической обработки.
Главная разница — в подходе
Сильное станкостроение начинается не с того, насколько хороший специалист стоит у шабровочной плиты.
Оно начинается намного раньше — у конструктора, технолога, литейщика, специалиста по термообработке и сборщика.
Если вся технологическая цепочка выстроена правильно, шабровка становится инструментом финальной точной настройки.
Если нет — она превращается в способ вручную компенсировать накопившиеся ошибки.
Поэтому современный подход можно сформулировать очень просто:
точность должна быть заложена в станок ещё до того, как мастер возьмёт в руки шабер.
А задача хорошего мастера — уже довести эту точность до максимума.
В F-Tech мы придерживаемся того же принципа: хороший станок — это не просто набор известных комплектующих. Это конструкция, в которой всё должно работать вместе: станина, направляющие, шпиндель, приводы, система управления и качество сборки. Поэтому при выборе и формировании линейки оборудования мы в первую очередь смотрим на инженерную целостность машины и её поведение в реальной обработке.